Artykuł sponsorowany
Od pomiaru do finalnej geometrii bloku silnika — dlaczego kolejność obróbki ma znaczenie
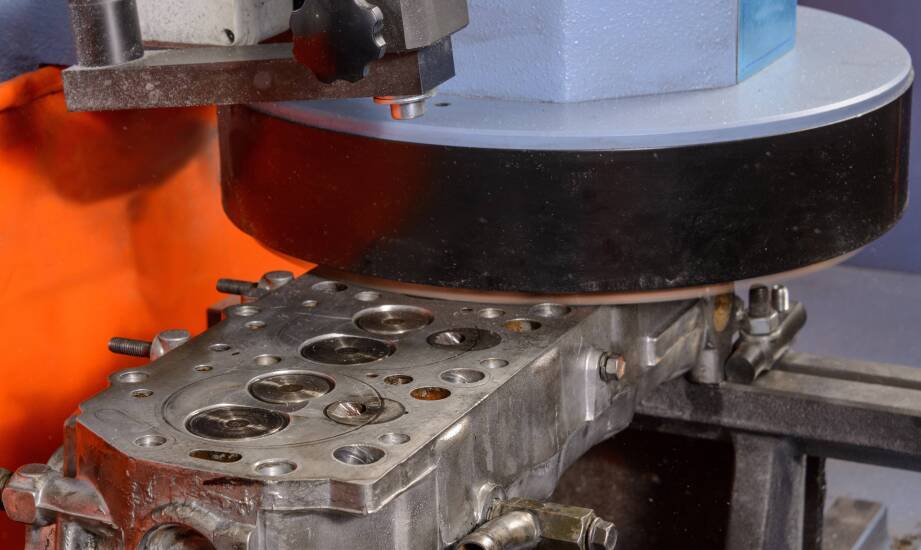
Blok silnika po latach eksploatacji lub w wyniku nagłej awarii rzadko zachowuje swoje fabryczne parametry. Zazwyczaj trafia do warsztatu obróbki z nierówną płaszczyzną styku z głowicą, zdeformowanymi łożami wału korbowego oraz cylindrami, które wykazują nadmierną owalność i stożkowatość. Konieczność odtworzenia pierwotnej geometrii wynika bezpośrednio ze zużycia pierścieni tłokowych, epizodów przegrzania jednostki lub zatarcia poszczególnych mechanizmów. Bez precyzyjnego przywrócenia wymiarów i pełnej współosiowości nawet zastosowanie nowych części zamiennych nie sprawi, że remont silnika przyniesie oczekiwane rezultaty.
Przeczytaj również: Paleta euro warszawa: jakie są wymogi prawne dotyczące obrotu paletami euro?
Pomiar i ocena stanu bloku przed rozpoczęciem obróbki
Przed wykonaniem jakiejkolwiek operacji mechanicznej przeprowadza się wnikliwe i wieloetapowe pomiary geometrii elementu. Diagnostyka zaczyna się od sprawdzenia płaskości górnej płaszczyzny bloku za pomocą sztywnej linijki kontrolnej i szczelinomierza, co pozwala wychwycić odchylenia rzędu setnych części milimetra. Następnie za pomocą średnicówki mierzy się cylindry w kilku różnych przekrojach, określając w ten sposób stopień ich owalizacji i stożkowatości. Taki obraz ukazuje faktyczne zużycie materiału w miejscach największego tarcia.
Przeczytaj również: Jakie innowacje technologiczne mogą poprawić usługi warsztatowe w Tarnowie?
Równolegle weryfikuje się współosiowość łoża wału korbowego oraz ocenia stan podpór wałka rozrządu, co ma kluczowe znaczenie dla późniejszego montażu obracających się elementów. Zgromadzone wyniki pomiarów jednoznacznie decydują o dalszych krokach. Wskazują, czy wystarczy zastosować jedynie delikatne honowanie w celu odświeżenia siatki rys, czy niezbędne okaże się głębsze wytaczanie, a nawet całkowite osiowanie korpusu. Błędna diagnoza lub pominięcie pomiaru wstępnego prowadzi bezpośrednio do wyboru niewłaściwych narzędzi tnących i parametrów skrawania, co trwale uszkadza obrabiany detal.
Przeczytaj również: Zarządzanie parkingami w oparciu o dane – jakie korzyści przynosi?
Ustalanie kolejności operacji i budowa nowego wymiaru
Kolejność przeprowadzania szlifowania, wytaczania i wykańczania powierzchni nigdy nie jest przypadkowa. Ustala się ją w taki sposób, aby proces obróbki skrawaniem nie wprowadził do odlewu dodatkowych naprężeń ani błędów związanych z osiowością. Zazwyczaj na samym początku korpus poddaje się gruntownemu czyszczeniu chemicznemu, co pozwala usunąć nagar, resztki oleju i kamień kotłowy. Dopiero na czystym detalu wyznacza się bazy pomiarowe. Po ustaleniu zakresu niezbędnych prac najczęściej w pierwszej kolejności wykonuje się osiowanie łoża wału korbowego. Operacja ta tworzy niezwykle stabilną i pewną bazę odniesienia dla kolejnych maszyn.
Mając przygotowaną oś główną, operatorzy przystępują do obróbki otworów cylindrowych. Tulejowanie stosuje się zazwyczaj wtedy, gdy gładź cylindrowa jest uszkodzona w stopniu uniemożliwiającym honowanie, na przykład przez bardzo głębokie zatarcia. Zabieg ten bywa także jedyną drogą ratunku w przypadku braku dostępności na rynku tłoków nadwymiarowych. Proces opiera się na roztoczeniu zużytego otworu i precyzyjnym wciśnięciu nowej tulei żeliwnej. Taka metoda przywraca nominalny wymiar otworu, co pozwala na bezpieczną współpracę gładzi z oryginalnymi lub nowymi tłokami w rozmiarze fabrycznym. Warto pamiętać, że samo poszerzenie średnicy cylindra nie zdaje egzaminu, jeśli struktura bloku uległa deformacji na skutek ekstremalnego przegrzania.
Wpływ planowania płaszczyzny na pracę układu
Ostatnim dużym krokiem obróbczym w wielu przypadkach pozostaje planowanie płaszczyzny bloku, które przywraca idealną płaskość całej powierzchni styku z uszczelką głowicy. Praktyka warsztatowa pokazuje, że pozostawienie nierówności rzędu 0,05 mm lub większych powoduje powstawanie nieszczelności układu chłodzenia, mieszanie się płynów eksploatacyjnych i wyraźny spadek kompresji krótko po złożeniu silnika. Zeszlifowanie tej powierzchni na nowoczesnej frezarce lub szlifierce magnetycznej gwarantuje równomierny docisk uszczelki na całym obwodzie otworów cylindrowych.
Znaczenie spójności wszystkich etapów naprawczych
Współzależność kolejnych etapów remontu jednostki napędowej wymaga jednoczesnego zaplanowania modyfikacji samego bloku, jak i głowicy. Wybór wykonawcy odgrywa tu kluczową rolę, ponieważ przenoszenie części między różnymi zakładami zwiększa ryzyko błędu w pasowaniu elementów. Działająca w branży regeneracyjnej marka Szlif realizuje tego typu procesy w sposób kompleksowy, dbając o zachowanie ścisłej kompatybilności wymiarowej między wszystkimi współpracującymi ze sobą mechanizmami, w tym także korbowodami i wałami.
O ostatecznej jakości i trwałości zregenerowanego silnika decyduje precyzja pomiaru wstępnego oraz dopasowanie zakresu prac do rzeczywistego zużycia konkretnego egzemplarza. Umiejętnie przeprowadzone szlifowanie bloków silnikowych daje doskonały efekt tylko wtedy, gdy poprzedzają je rzetelna diagnostyka i bezbłędnie zachowana kolejność procesów technologicznych. Dzięki takiemu podejściu wyremontowana jednostka odzyskuje sprawność i parametry porównywalne z nowym produktem.
Kategorie artykułów
Polecane artykuły

Sportowe atrakcje jako klucz do sukcesu imprez integracyjnych

Co wpływa na cennik zabiegów u weterynarza?

Dlaczego dopasowanie śruby montażowej decyduje o pracy całego układu prefabrykacji
